
%0080
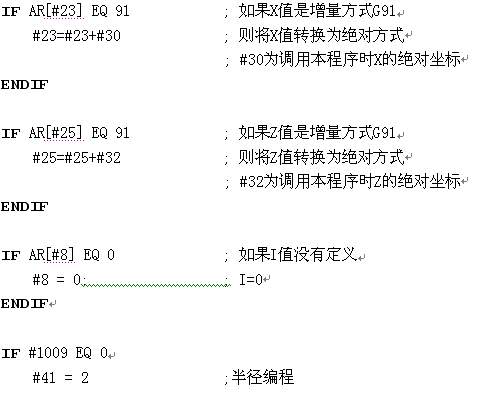
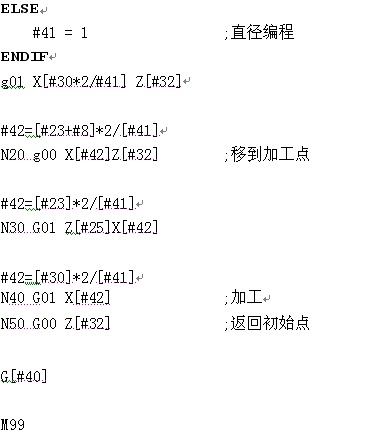
; 内(外)径切削循环 G80 宏程序实现源代码
; 调用本程序之前,必须转动主轴 M03 或 M04
#40 = #1152
IF [AR[#25] EQ 0] OR [AR[#23] EQ 0]
; 如果没有定义 Z 值和 X 值, M99 ; 则返回
ENDIF
N10 G90 ; 用绝对方式编写宏程序


 2023-05-21
来源:互联网热度:371评论:0
%0080
; 内(外)径切削循环 G80 宏程序实现源代码
; 调用本程序之前,必须转动主轴 M03 或 M04
#40 = #1152
IF [AR[#25] EQ 0] OR [AR[#23] EQ 0]
; 如果没有定义 Z 值和 X 值, M99 ; 则返回
ENDIF
N10 G90 ; 用绝对方式编写宏程序
阿凡达共发布829篇

2023-05-231162
2023-05-23627
2023-05-21642
2023-05-21905
2023-05-211734
2023-05-21680
2023-05-21496
2023-05-21623
2023-05-21487
2023-05-21465