
%0076
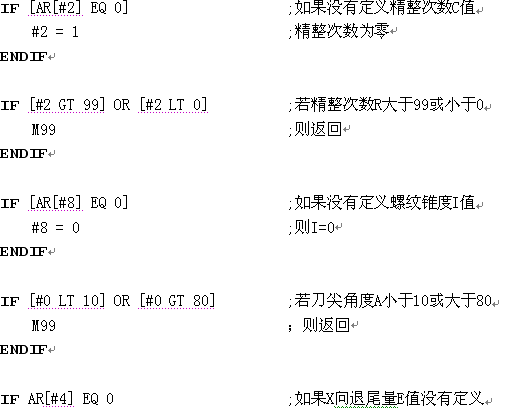
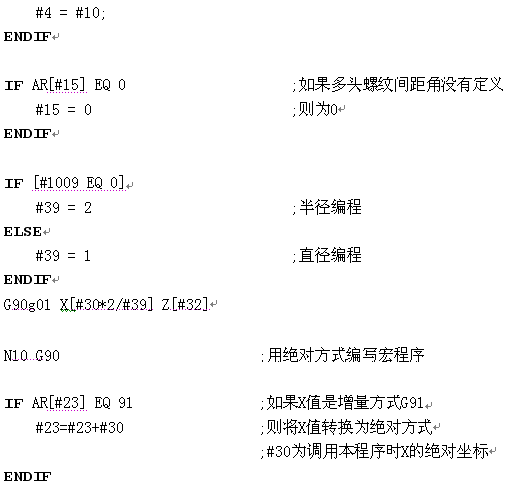
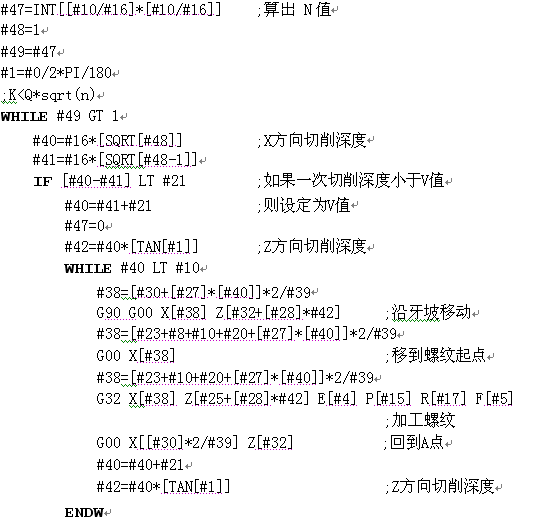
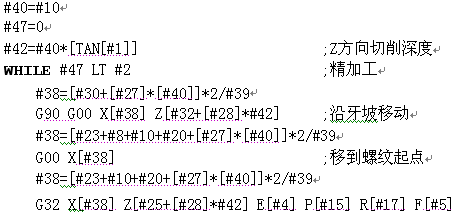
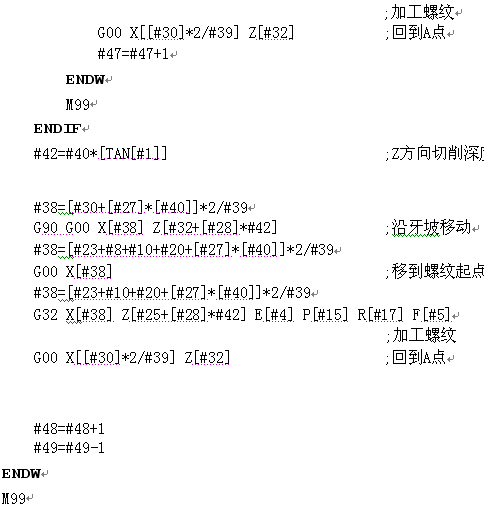
;螺纹切削复合循环 G76 宏程序实现源代码
;调用本程序之前,必须转动主轴 M03 或 M04
IF [AR[#0] EQ 0] ;如果没有定义刀尖角度 A 值
M99 ;则返回
ENDIF
IF [AR[#23] EQ 0] OR [AR[#25] EQ 0];如果没有定义 X 值和 Z 值
M99 ;则返回
ENDIF
IF [AR[#10] EQ 0] ;如果没有定义 K 值
M99 ;则返回
ENDIF




 2023-05-21
来源:互联热度:485评论:0
%0076
;螺纹切削复合循环 G76 宏程序实现源代码
;调用本程序之前,必须转动主轴 M03 或 M04
IF [AR[#0] EQ 0] ;如果没有定义刀尖角度 A 值
M99 ;则返回
ENDIF
IF [AR[#23] EQ 0] OR [AR[#25] EQ 0];如果没有定义 X 值和 Z 值
M99 ;则返回
ENDIF
IF [AR[#10] EQ 0] ;如果没有定义 K 值
M99 ;则返回
ENDIF
阿凡达共发布829篇

2023-05-231152
2023-05-23626
2023-05-21640
2023-05-21902
2023-05-211733
2023-05-21680
2023-05-21495
2023-05-21623
2023-05-21485
2023-05-21463