
1) 端平面切削循环
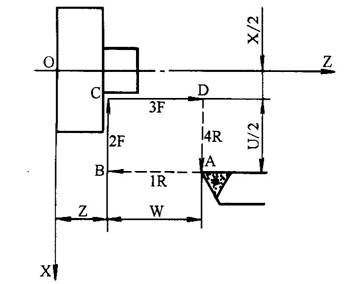
程序段格式为:
G81 X Z F
G81与G80的区别只是切削方向的不同,G81的切削方向是X轴方向,主要适用于X向进给量大于Z向进给量的情况
2) 端锥面切削循环
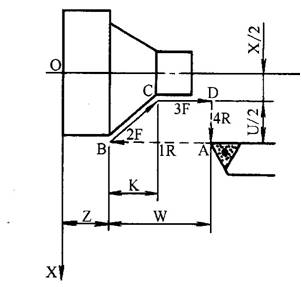
程序段格式为::
G81 X Z K F
K值为切削起点B与切削终点
C的X坐标值之差(半径值)。


 2023-05-19
来源:互联网热度:290评论:0
1) 端平面切削循环
程序段格式为:
G81 X Z F
G81与G80的区别只是切削方向的不同,G81的切削方向是X轴方向,主要适用于X向进给量大于Z向进给量的情况
2) 端锥面切削循环
程序段格式为::
G81 X Z K F
K值为切削起点B与切削终点
C的X坐标值之差(半径值)。
阿凡达共发布829篇

 最简单的数车编程 编程起步必看(附FANUC与华中系统代码对照)
2023-05-211337
2023-05-211131
2023-05-201155
2023-05-201181
2023-05-201146
2023-05-201131
2023-05-201089
2023-05-201267
2023-05-191131
2023-05-191862