在实际加工工件时,使用一把刀具一般不能满足工件的加工要求,通常要使用多把刀具进行加工。作为基准刀的1号刀刀尖点的进给轨迹如图1所示(图中各刀具无刀位偏差)。
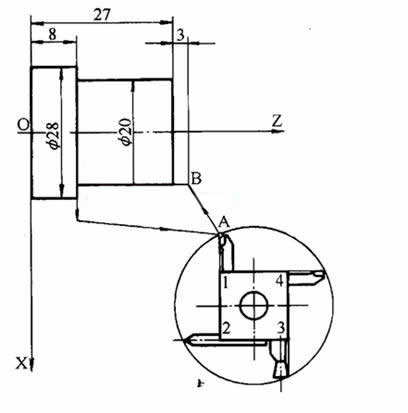
图1 基准刀
其它刀具的刀尖点相对于基准刀刀尖的偏移量(即刀位偏差)如图2所示(图中各刀具有刀位偏差)。在程序里使用M06指令使刀架转动,实现换刀,T指令则使非基准刀刀尖点从偏离位置移动到基准刀的刀尖点位置(A点)然后再按编程轨迹进给,如图2的实线所示。
刀具在加工过程中出现的磨损也要进行位置补偿。

图2 刀具位置补偿


 2023-04-22
来源:互联网热度:385评论:0
在实际加工工件时,使用一把刀具一般不能满足工件的加工要求,通常要使用多把刀具进行加工。作为基准刀的1号刀刀尖点的进给轨迹如图1所示(图中各刀具无刀位偏差)。
图1 基准刀
其它刀具的刀尖点相对于基准刀刀尖的偏移量(即刀位偏差)如图2所示(图中各刀具有刀位偏差)。在程序里使用M06指令使刀架转动,实现换刀,T指令则使非基准刀刀尖点从偏离位置移动到基准刀的刀尖点位置(A点)然后再按编程轨迹进给,如图2的实线所示。
刀具在加工过程中出现的磨损也要进行位置补偿。
图2 刀具位置补偿
编程爱好者共发布605篇

2025-02-081199
2025-02-081336
2025-02-081316
2025-02-081224
2025-02-081268
2025-02-081260
2025-02-081215
2025-02-081248
2025-02-081176
2024-01-03731