



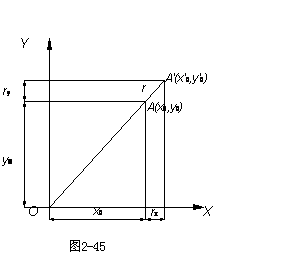
在上图,沿直线OA伸长(亦可缩短,图中未示出)一个刀具半径r后, 点的坐标是


式中 和
 是刀具半径偏移量
 (=r)在x和y轴上的分量。
在普通NC系统中,当读带机读入 和
 后分别存放在
 和
 中,然后计算装置在不输出进给脉冲的情况下(即工作台不动),作直线插补运算。此时,和的数相当于直线插补时的终点坐标,所以在插补过程中和的内容是不变的。
另外再用两条寄存器 及
 分别记取在直线
 插补的过程中x轴和y轴的输出插补脉冲(此脉冲不输出,工作台不动),设其所记的数分别为
 与
 (i,j为插补脉冲序号)。当达到
 时,停止插补运算,这时及中所存的数就是刀具半径r在x轴和y轴上的分量和。
有了 、及 、,就可作加法运算
+ =
即 ()+()
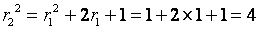
图2-46
+=
即 ()+()
这样和中寄存的就是点的坐标值及了。
下面讨论的判别。
首先求 值。对于拨盘输入的r值,为了避免作平方运算,可以用递推法来求,这就要多用
 和
 两条寄存器,如图2-46所示。
计算的递推公式如下:
 =
 +1
 =

用存放 值,存放 值,并设运算开始时=
 =0,按图2-46逻辑线路逐次求和,结果如下:
第一次相加: = +1=0+1=1

第二次相加:
第三次相加:
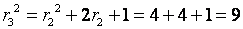
……
依次递推,直到 中之值和刀具半径r相等为止。而 中的数值即为。
对于 是否成立亦可按下式用递推法来进行判别。
 =

在作刀具偏移直线插补过程中,除了用和分别寄存和外,还需有一条寄存器 来寄存判别值。
每当记入一个脉冲时计算:
 = +
 +1
每当记入一个脉冲时计算:
 = +
 +1
初始时,令=0;=0; =- 。在刀具半径偏移插补过程中,每发出一个插补脉冲,就进行一次运算,并且判别是否为零。当=0时,就满足的条件,停止插补运算,这时存放在和中的数据就是r在x轴和y轴上的分量 和 (,值即为刀具半径补偿值)。由于此原理在计算刀偏值时须使用刀具半径r的平方值,因而被称为法。